Case Study Industriegeräte
Vom bewährten Zündgerät zur Serienfertigung
Höhere Belastungen, neue Marktanforderungen und ein enger Zeitplan: Gemeinsam mit dem Kunden überführte P&R ein bewährtes Industriegerät innerhalb von sechs Monaten in die Serienfertigung.
Das Projekt im Detail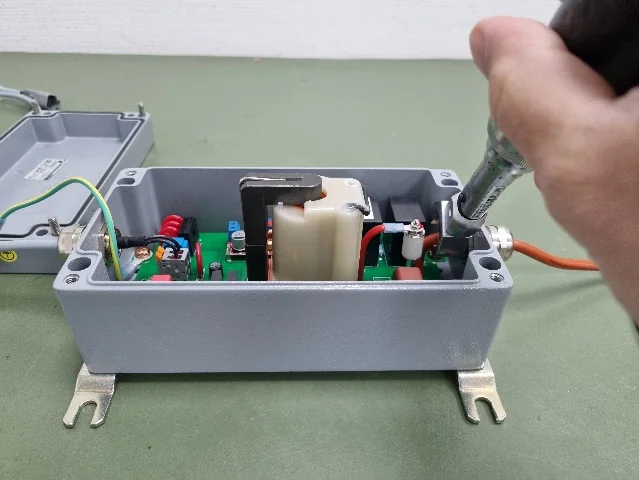
- Vom Projektstart bis zur Serienfertigung
- 6Monate
- Für Entwicklung und Aufbau des Testsystems
- 3Wochen
- Produkt und Fertigung gemeinsam weiterentwickelt
- Seriestatt Kleinserie
01 / AUSGANGSLAGE
Ein bewährtes Gerät vor neuen Anforderungen
Das Zündgerät war bereits seit vielen Jahren erfolgreich in der Industrie im Einsatz. Für einen neuen, sicherheitskritischen Anwendungsfall musste es anspruchsvolleren Umgebungsbedingungen standhalten. Gleichzeitig sollten Bauteile, Fertigung und Montage für die Serienproduktion ausgelegt werden. Auch der Einsatz auf dem amerikanischen Markt war vorgesehen.
Der Projektplan sah sechs Monate bis zum Produktionsstart vor. In diesem Zeitraum mussten die Produktzertifizierung durch eine externe Zulassungsstelle, Materialbeschaffung und Lieferkette, eine freigegebene Test- und Prüfanlage sowie die Freigabe der Produktionslinie zusammenkommen.
02 / ANFORDERUNGEN
Was das weiterentwickelte Gerät leisten sollte
Thermische Belastbarkeit
Höhere thermische Dauerbelastungen im neuen Einsatzbereich bewältigen.
Mechanische Robustheit
Hochdynamischen Schwingungen beim Transport und im Betrieb standhalten.
Längere Lebensdauer
Das Bestandsgerät für eine erweiterte Produktlebensdauer überarbeiten.
Rückverfolgbarkeit
Bauteile und Komponenten über Beschaffung und Fertigung nachvollziehen.
Amerikanischer Markt
Die erforderliche Zulassung in die Produkt- und Prozessentwicklung einbeziehen.
Wirtschaftliche Fertigung
Herstellungskosten reduzieren und den Übergang in die Serie vorbereiten.
03 / UMSETZUNG
Produkt und Produktion gemeinsam weiterentwickeln
Design for Manufacturing
Produkt und Montage gemeinsam entwickeln
P&R setzte Design for Manufacturing in Anlehnung an VDI 2221 ein. Nach Klärung der Anforderungen und einer eingehenden Produkt- und Produktionsanalyse wurden Leiterplattenkontur und Gehäuse auf eine schnelle Montage ausgelegt.
Sicherheitsrelevante und stark beanspruchte Bauteile wurden durch UL-zertifizierte Produkte mit höheren Leistungsgrenzen ersetzt. Schwere Bauteile wurden zusätzlich auf der Leiterplatte gesichert. Hochspannungsführende Komponenten wurden mit UL-zugelassenen Materialien gekapselt.
Material und Lieferkette
Kostentreiber erkennen und die Beschaffung ausrichten
Wiederkehrende Kostenstruktur- und ABC-Analysen machten Einsparpotenziale sichtbar. Weniger als fünf Komponenten verursachten den Großteil der Materialkosten. Der Einkauf bewertete diese Kostentreiber regelmäßig anhand aktueller Preise und gab die Ergebnisse an Entwicklung und Fertigung zurück.
Eine internationale Lieferkette senkte die Materialkosten. Die Qualifizierung der Lieferanten stärkte die Widerstandsfähigkeit der Beschaffung.
Baugruppenfertigung und Box Build
Fertigungsabläufe für die Serie verbessern
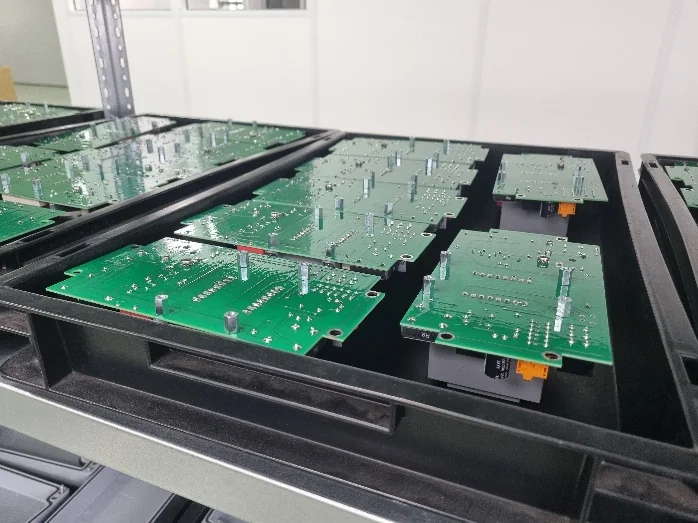
Bei THT-Bestückung, Schwalllöten und THT-Handlöten wurden Durchlaufzeiten und Ergonomie optimiert. Dafür entwickelte, fertigte und erprobte P&R spezielle Halte- und Montagevorrichtungen. Elektro- und Drehmomentschrauber ergänzten die Fertigung als teilautomatisierte Hilfsmittel.
Ein halbautomatisches optisches Montage- und Inspektionssystem kontrolliert die Vollständigkeit und Lage der Bauteile. Dadurch wird die manuelle optische Inspektion verkürzt. Die vorgeprüfte und kalibrierte Baugruppe wird anschließend in das Metallgehäuse montiert.
Testsystem und Qualitätssicherung
Prüfung und Zertifizierung parallel voranbringen
Parallel zur Produktweiterentwicklung lief die Zertifizierung durch TÜV Süd. Produktdesign, Materialstückliste und Prüfumfang wurden dabei festgelegt. Auf dieser Grundlage entwickelte und baute P&R gemeinsam mit dem Kunden innerhalb von drei Wochen ein Testsystem für sichere, reproduzierbare Prüfungen gemäß den Arbeitsschutzvorschriften.
Bei der abschließenden Besichtigung der Fertigungsstätte durch TÜV Süd wurde unter anderem das ISO-9001:2015-Zertifikat überprüft. Die Fertigung nach IPC A-610 und IPC A-630 sowie der etablierte Umgang mit UL-zertifizierten Komponenten und deren Rückverfolgbarkeit unterstützten den Prozess.
Eng abgestimmt mit dem Kunden
Kunde, Engineering und Einkauf arbeiteten eng zusammen. Das reduzierte Iterationsschleifen auf ein Minimum und ermöglichte die Einhaltung des Zeit- und Kostenplans. Der gemeinsame Erfahrungstransfer bei der Box-Build-Montage soll auch zukünftige Projektstarts erleichtern.
04 / ERGEBNIS
Serienfertigung innerhalb des geplanten Zeitrahmens
Nach sechs Monaten war die Weiterentwicklung abgeschlossen und das Gerät in die Serienfertigung überführt. Beschaffung, PCBA-Fertigung, Logistik, Box-Build-Montage und Qualitätsüberwachung wurden dafür gemeinsam weiterentwickelt.
Serienproduktion etabliert
Die Fertigung erfolgt in Serie; der vorgegebene Zeit- und Kostenplan wurde eingehalten.
Materialkosten gesenkt
Eine internationale Lieferkette und qualifizierte Lieferanten verbinden Kostenvorteile mit einer widerstandsfähigen Beschaffung.
Qualität laufend überwacht
Wiederkehrende Werksinspektionen überwachen die Einhaltung der geforderten IEC-, DIN-EN- und UL-Standards.